Manejo de materiales y almacén de materias primas: la dupla que define la eficiencia de tu planta
El caos en un almacén de materias primas no es un problema de espacio: es un problema de método. Y el método se llama manejo de materiales.
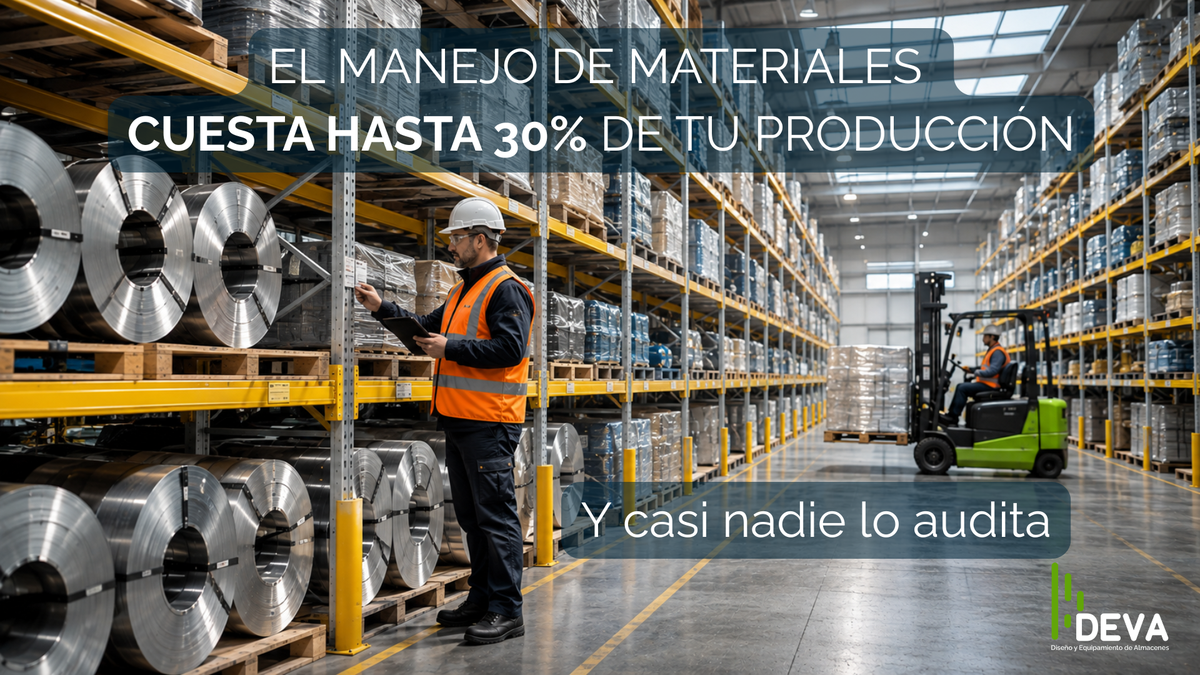
Es una escena conocida: producción detenida porque nadie encuentra el lote de acero que llegó la semana pasada, montacargas haciendo maniobras de más porque el layout nunca se pensó para el flujo real de material, operadores caminando de un extremo a otro buscando resina que debería estar a la mano. El síntoma parece ser falta de espacio. La causa casi siempre es otra: no existe un sistema.
El manejo de materiales es el conjunto de métodos, equipos y procedimientos para almacenar, proteger, manipular y trasladar bienes desde que entran a la planta hasta que salen convertidos en producto terminado. Y el almacén de materias primas es donde ese sistema se pone a prueba por primera vez. Son dos caras de la misma moneda: revisémoslas juntas.
¿Qué es el manejo de materiales y por qué es la base de todo?
No se trata de “mover cosas de un lado a otro”. Es un sistema de métodos para almacenar, proteger, manipular y transportar bienes a lo largo de toda la cadena, desde la recepción de insumos hasta la entrega del producto terminado. Bien diseñado, reduce costos, mejora la seguridad, optimiza el espacio y aumenta la productividad de la operación completa.
¿Por qué importa tanto? Porque cada vez que un material se toca, se mueve o se almacena mal, la planta paga un costo en tiempo, desgaste de producto y riesgo para el operador. El Material Handling Institute (MHI), la referencia internacional en la materia, condensa las mejores prácticas en diez principios, desde la planificación estratégica hasta el costo de ciclo de vida del equipo, que parten de una misma idea: el manejo de materiales es una decisión de diseño, no una tarea operativa aislada.
Los 4 tipos de equipo para el manejo de materiales (y cuándo usar cada uno)
No todo se resuelve con un montacargas. Existen cuatro grandes categorías, y la correcta depende del tipo de mercancía, el volumen y la frecuencia de movimiento:
- Almacenamiento y manipulación: racks de paletización, cajas, contenedores y mezzanines. Para cuando el reto es la densidad: guardar más carga en menos metros cuadrados.
- Material a granel: cintas transportadoras, apiladores y tolvas. Pensados para resinas, granos, áridos o insumos que se mueven por volumen, no por unidad.
- Montacargas industriales: contrapesados, trilaterales, order pickers y patines hidráulicos. Ideales para movimiento frecuente de cargas paletizadas entre distintas zonas de planta.
- Sistemas automatizados: transelevadores, AGV (vehículos guiados automáticamente), AMR (robots móviles autónomos) y sistemas de clasificación controlados por un WMS (software de gestión de almacenes). Se justifican cuando el volumen y la repetitividad hacen rentable la inversión.
La pregunta correcta no es “¿qué equipo es mejor?”, sino qué combinación responde a tu tipo de material y tu volumen real.
Beneficios tangibles de un buen manejo de materiales
- Optimización del espacio: más carga en menos metros cuadrados, liberando área para producción o crecimiento.
- Reducción de costos operativos: menos transporte interno, menos manipulación redundante, picking más ágil. Estimaciones de la industria del material handling ubican este rubro entre el 20% y el 30% del costo total de manufactura, una de las palancas de ahorro más grandes y menos vigiladas de una planta.
- Seguridad laboral: menos esfuerzo físico, menos accidentes. En Estados Unidos, la Administración de Seguridad y Salud Ocupacional (OSHA) estima cerca de 34,900 lesiones graves relacionadas con montacargas al año, y calcula que hasta un 70% serían evitables con procedimientos y capacitación adecuados, una referencia útil incluso fuera de ese mercado: el riesgo rara vez está en el equipo, está en cómo se usa.
- Mayor productividad: cuando el manejo de materiales está bien diseñado, los operadores dejan de resolver problemas de layout y se dedican a producir.
¿Cuánto le está costando a tu planta el manejo de materiales que nadie mide?
El almacén de materias primas: el corazón silencioso de la producción
Es la instalación donde se conservan los materiales básicos (metales, tejidos, plásticos, químicos, resinas) antes de entrar al proceso productivo. No es un cuarto de almacenamiento cualquiera: es el punto de partida de toda la cadena de valor.
Su importancia es estratégica, no solo logística. Si está desorganizado, la producción hereda ese caos: paros de línea, tiempos muertos buscando lotes, reprocesos por usar el material equivocado. Por eso su ubicación no es un detalle menor: debe estar lo más cerca posible del centro de producción, con accesos que agilicen tanto la recepción de proveedores como el traslado interno.
Siete características que todo almacén de materias primas debe cumplir
- Ubicación estratégica: acceso fluido para proveedores y conexión eficiente con la planta.
- Capacidad adecuada: espacio físico y de carga suficiente, diseñado para maximizar eficiencia, no solo para “que quepa”.
- Control de temperatura y humedad: crítico en materiales sensibles cuya calidad se degrada con las condiciones ambientales.
- Organización eficiente: trazabilidad real, etiquetado claro, registro de proveedor y fecha por cada lote.
- Manejo adecuado: equipos y procedimientos que eviten daños durante recepción, almacenaje y traslado.
- Cumplimiento normativo: apego a regulaciones locales de seguridad industrial y medio ambiente.
- Flexibilidad: capacidad de adaptarse a variaciones de demanda sin rediseñar todo el almacén.
¿Cuántas de estas siete cumple el tuyo hoy?
Los objetivos de un almacén de materias primas (y cómo medirlos)
- Conservar y proteger la calidad del material, evitando deterioro por mal manejo o condiciones inadecuadas.
- Garantizar la gestión de stock, definiendo un stock de seguridad (el mínimo que evita paros de producción) y un punto de pedido (el nivel que dispara la siguiente compra).
- Reducir pérdidas y costos, aplicando FIFO (primeras entradas, primeras salidas) e identificando de forma activa el material obsoleto antes de que se convierta en pérdida contable.
- Mejorar la eficiencia operativa en recepción, almacenamiento, picking y despacho.
¿Cómo se mide esto? Con indicadores simples: tiempo de recepción, exactitud de inventario, rotación de material y paros de producción atribuibles a falta de insumo. Si nadie en tu planta puede responder estas cuatro preguntas con un número, ahí está la primera oportunidad de mejora.
Checklist práctico para organizar tu almacén de materias primas
- Evaluación del almacén: mide el espacio disponible, revisa el diseño actual e identifica con honestidad las zonas problemáticas, casi siempre son las mismas dos o tres.
- Planificación del espacio: asigna ubicaciones según tipo de material, necesidades especiales (temperatura, peso, fragilidad) y frecuencia de uso. Lo que se mueve todos los días no debería estar al fondo del almacén.
- Etiquetado y codificación: un sistema claro que identifique tipo de material, ubicación exacta y fecha de ingreso o caducidad, visible de un vistazo.
- Aplicación de FIFO: que la primera mercancía en entrar sea la primera en salir, sobre todo en materiales con vida útil limitada.
Un ejemplo común: una planta que fabrica muebles metálicos recibe lámina de acero de tres proveedores distintos. Sin etiquetado ni FIFO, los operadores usan “lo que está más a la mano” (casi siempre el lote más nuevo), mientras el material más antiguo se oxida en una esquina. Con codificación por lote y ubicaciones fijas por frecuencia de uso, ese mismo almacén reduce tiempos de picking y elimina pérdidas por deterioro, sin ampliar un metro cuadrado.
Las ventajas de invertir en un almacén bien diseñado
- Mayor eficiencia en producción: acceso rápido al material correcto, sin tiempos muertos buscando insumos.
- Optimización del espacio: rediseñar el layout y aprovechar la altura del almacén puede aumentar la capacidad de almacenamiento hasta un 30%, sin ampliar la superficie construida, una cifra que firmas consultoras como Logistics Bureau usan de referencia al evaluar proyectos de reordenamiento de racks y pasillos.
- Reducción de costos: menos tiempo perdido, menos errores de picking, menos material que se pierde por caducidad u obsolescencia.
- Mayor seguridad: un entorno limpio y ordenado reduce accidentes y facilita la supervisión.
- Mejora del flujo de trabajo: productos localizables y accesibles en segundos, no en minutos.
Ninguna de estas ventajas depende de construir una nave nueva. Depende de repensar cómo se usa la que ya tienes.
En DEVA integramos manejo de materiales y organización de materias primas como una sola estrategia, no como proyectos separados. Nuestra metodología parte del análisis real del flujo de materiales en planta, continúa con la selección de equipamiento, racks, montacargas, sistemas automatizados, según el tipo de operación, y termina en un diseño de layout que conecta recepción, almacenamiento y producción sin fricciones.
No trabajamos con soluciones de catálogo: cada almacén se diseña a partir de cómo se mueve el material en esa planta específica. El resultado no es solo un lugar donde guardar materia prima: es un almacén que potencia la producción en lugar de limitarla.
Un almacén de materias primas eficiente no es un lujo operativo: es una necesidad competitiva. La diferencia entre una planta que fluye y una que se atora casi siempre está en estas dos disciplinas, manejo de materiales y organización del almacén, trabajando juntas.
La organización no es una tarea de back office: determina la velocidad de toda tu cadena, desde que el proveedor entrega hasta que el producto sale por la puerta. Cada minuto que un operador pasa buscando material es un minuto que tu planta no está produciendo.
¿Cómo están organizando tus materias primas hoy? Si quieres un diagnóstico objetivo de tu almacén industrial, en DEVA podemos ayudarte a identificar dónde está el cuello de botella y cómo resolverlo.
¿Listo para optimizar tu almacén?
Habla con un experto DEVA y recibe una asesoría personalizada sin costo.