Manufactura Just-in-Time: cuando el almacén decide si la línea produce o se detiene
En manufactura Just-in-Time, el almacén no puede convertirse en un cuello de botella. Cada minuto en que el material correcto no llega al punto de consumo tiene un costo directo: operadores esperando, equipos sin producir, secuencias alteradas y compromisos de entrega en riesgo.
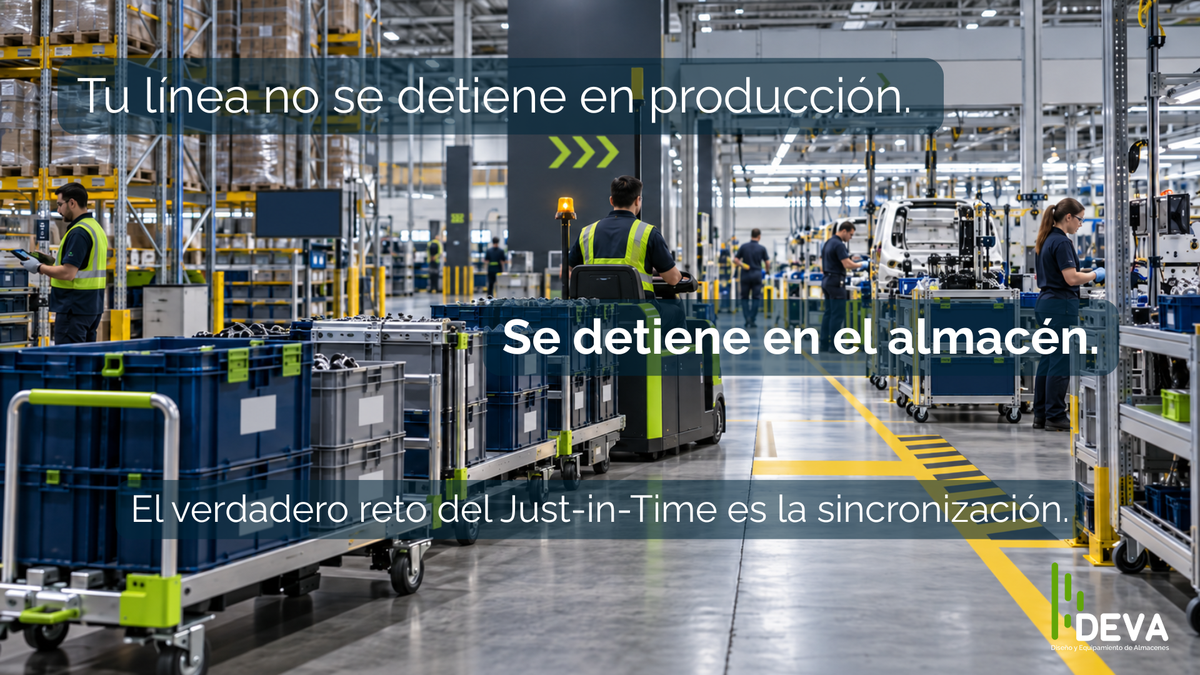
Una línea puede tener un takt time definido, proveedores calendarizados y un plan de producción optimizado; pero si el almacén no puede recibir, localizar, preparar y entregar materiales al ritmo que exige la operación, toda esa disciplina se rompe.
El almacén es el punto donde inventario, información y movimiento físico deben sincronizarse. En una operación JIT bien diseñada, deja de ser un lugar para “guardar” y se convierte en un sistema para abastecer.
Tu almacén puede ser el héroe o el villano de tu operación JIT.
Just-in-Time cambia la función del almacén
La definición práctica de Just-in-Time (JIT) es sencilla: producir únicamente lo necesario, cuando es necesario y en la cantidad necesaria. En el Sistema de Producción Toyota, esta lógica es uno de los pilares del TPS y busca conectar los procesos en un flujo continuo, evitando sobreproducción e inventario innecesario.
La consecuencia para la intralogística es profunda.
Un almacén convencional suele medirse por capacidad: posiciones disponibles, porcentaje de ocupación y metros cuadrados utilizados. Un almacén alineado con JIT debe medirse también por su capacidad para responder al consumo real de la línea.
Ya no basta con preguntar: “¿cuánto cabe?”. Hay que preguntar: ¿con qué velocidad puedo encontrar, preparar y entregar lo que producción necesita?
El almacén pasa de depósito a pulmón sincronizado: recibe, regula, secuencia y libera materiales al ritmo de producción. No almacena para “tener”. Almacena para entregar justo a tiempo.
En México esta lógica es especialmente relevante en cadenas automotrices, de electrónica, electrodomésticos, dispositivos médicos y farmacéutica, donde la trazabilidad, los cambios de modelo y las ventanas reducidas de suministro exigen coordinación entre producción e intralogística.
Cada minuto de desalineamiento tiene un precio
Cuando una línea se detiene por falta de material, el costo no es únicamente el valor de las piezas que no llegaron.
El costo de paro de línea puede incluir mano de obra ociosa, equipos improductivos, unidades que dejaron de fabricarse, pérdida de capacidad, horas extra para recuperar el programa, transportes urgentes, reprogramaciones y posibles afectaciones a clientes.
No existe una cifra universal. Depende del sector, la capacidad de la línea, el valor del producto, el nivel de automatización y el efecto que una interrupción tenga sobre los procesos posteriores.
Como ejemplo, imaginemos una línea cuyo costo interno de paro sea de USD 2,500 por minuto. Una interrupción de 20 minutos equivaldría a USD 50,000. Una hora elevaría el impacto a USD 150,000, antes de considerar penalizaciones, envíos urgentes o recuperación del plan.
Y en automotriz, los benchmarks públicos pueden ser todavía mayores. El reporte True Cost of Downtime 2024 de Siemens estima alrededor de USD 2.3 millones por hora de downtime no planificado para fabricantes automotrices.
La pregunta relevante no es si tu línea cuesta exactamente esa cantidad.
Es: ¿cuánto te cuesta realmente un minuto de falta de material y ya lo tienes medido?
Cuando el almacén falla en el momento de entrega, puede convertirse en el eslabón más débil de una cadena que, sobre el papel, parecía perfectamente sincronizada.
El almacén como buffer inteligente: no es guardar, es dosificar
Uno de los errores más frecuentes es interpretar JIT como “inventario cero”.
JIT busca reducir desperdicio e inventario innecesario, no eliminar toda protección frente a la variabilidad. Una operación sin margen ante retrasos de proveedores, fluctuaciones de consumo, problemas de calidad o cambios de secuencia puede volverse extremadamente frágil.
Por eso el almacén debe operar como un buffer controlado.
Un buffer no es inventario acumulado por costumbre. Es una cantidad calculada para proteger el flujo. Su dimensionamiento debe considerar el lead time (el tiempo desde que se solicita un material hasta que está disponible), la variabilidad del consumo, la confiabilidad del proveedor, la frecuencia de entrega y la criticidad del componente.
El inventario de seguridad debe ser calculado, no arbitrario.
“Guardemos una semana por si acaso” no es lo mismo que definir cuántas horas o ciclos de cobertura necesita una referencia crítica según su riesgo real.
En JIT también importa la rotación. Un almacén sano busca que el material permanezca el tiempo estrictamente necesario. Un turnover alto significa que el inventario entra, se procesa y se consume con rapidez, en lugar de convertirse en capital inmovilizado.
El objetivo no es tener menos inventario a cualquier costo.
Es tener el inventario correcto, con la cobertura correcta y en la posición correcta.
Diseñar el CEDIS para alimentar la línea
El layout de un almacén JIT debe construirse desde el consumo de producción hacia atrás.
- Recepción sincronizada. Las llegadas deben organizarse en ventanas vinculadas con el plan y el consumo esperado. Si todos los proveedores llegan a primera hora “porque siempre se ha hecho así”, recepción puede saturarse aunque producción todavía no necesite esos materiales.
- Almacenamiento por secuencia. En operaciones de alta secuenciación puede ser conveniente organizar ciertos componentes según el orden en que serán consumidos. Aquí aparecen prácticas como kitting (preparar juntos los componentes necesarios para una operación) y secuenciamiento.
- Staging. Es un área temporal de preparación y espera controlada antes de que los materiales pasen a producción. Permite consolidar kits, verificar cantidades y liberar material sin convertir los pasillos en zonas improvisadas.
- Rutas directas. Cada metro innecesario agrega tiempo, congestión y costo. El flujo debe buscar trayectorias simples entre recepción, almacenamiento, preparación y punto de consumo.
- Pasillos y equipos adecuados. Deben dimensionarse según equipos, radios de giro, cruces, peatones, frecuencia de reposición y velocidad requerida. Montacargas, tugger trains, carros de transferencia, conveyors o AMRs deben responder al proceso, no al revés.
Pensemos, por ejemplo, en una planta automotriz mexicana que programa abastecimientos internos cada 2-4 horas. Si una referencia requerida para el siguiente ciclo queda bloqueada detrás de inventario de baja rotación, el problema no necesariamente es falta de capacidad.
Es diseño y secuenciación.
Cinco señales de que tu almacén no está listo para JIT
- Primera: inventario excesivo y faltantes simultáneos. El almacén parece lleno, pero producción sigue esperando referencias críticas.
- Segunda: falta de visibilidad en tiempo real. El sistema indica existencia, pero nadie sabe con certeza dónde está el material, si calidad ya lo liberó o si está comprometido para otra orden.
- Tercera: picking lento. Cada cambio en la secuencia provoca búsquedas, recorridos largos o replaneaciones.
- Cuarta: retrabajos. Kits incompletos, materiales equivocados, reetiquetado y movimientos urgentes forman parte de la rutina.
- Quinta: operación reactiva. El equipo dedica más tiempo a resolver urgencias que a seguir un flujo estable.
Autodiagnóstico JIT
- ¿Puedes saber en minutos qué materiales alimentarán cada línea durante las próximas 2-4 horas y dónde se encuentran físicamente?
- ¿Tu almacén puede absorber un cambio razonable del programa sin depender de llamadas, búsquedas manuales o movimientos extraordinarios?
- ¿Mides el cumplimiento del abastecimiento a línea (cantidad correcta, secuencia correcta y hora correcta) y conoces la causa de cada desviación?
Si dos o más respuestas son “no”, probablemente existe una brecha entre tu estrategia JIT y la capacidad real del almacén.
La tecnología habilita el JIT; no lo sustituye
Un WMS (Warehouse Management System) puede proporcionar inventario en tiempo real, trazabilidad, reglas de ubicación, reposición y asignación dinámica de tareas.
Pero si el proceso físico está mal diseñado, digitalizarlo solo hará más visible el problema.
La integración con ERP y MES (Manufacturing Execution System, el sistema que controla y registra la ejecución de producción) permite que el almacén reciba señales mucho más cercanas al consumo real de la línea.
Los códigos de barras y RFID reducen incertidumbre sobre identidad y ubicación de materiales. Tecnologías como voice picking, pick-to-light y put-to-light pueden acelerar la preparación y disminuir errores cuando el perfil operativo lo justifica.
Los AGVs y AMRs pueden automatizar movimientos repetitivos entre almacén y línea, especialmente en circuitos previsibles o de alta frecuencia. Pero requieren rutas, prioridades, seguridad, interfaces y reglas operativas bien definidas.
La tecnología correcta reduce el tiempo de respuesta y aumenta la confiabilidad.
La tecnología equivocada simplemente automatiza desperdicios.
Los tres pilares de un almacén JIT en DEVA
En DEVA abordamos el alineamiento entre almacén y producción desde tres frentes.
- Análisis de flujo. Estudiamos los movimientos desde recepción hasta el punto de consumo para identificar recorridos innecesarios, esperas, dobles manipulaciones y zonas de congestión.
- Layout funcional. Diseñamos el CEDIS priorizando fluidez, accesibilidad, secuencia y cercanía operativa, no únicamente densidad de almacenamiento.
- Equipamiento ágil. Racks, estanterías, carros de transferencia, equipos de manutención y soluciones de automatización se seleccionan de acuerdo con velocidad, frecuencia, unidad de carga y nivel de precisión requerido.
El resultado buscado es concreto:
Material correcto. Cantidad correcta. Momento correcto. Punto de consumo correcto.
JIT también tiene que funcionar en temporada alta
La verdadera prueba de un sistema no siempre ocurre en un martes promedio.
Lanzamientos de producto, cierres de año, incrementos temporales de demanda o cambios en el mix pueden elevar la frecuencia de entregas, el volumen de picking y la rotación del inventario.
Un almacén que opera al límite en condiciones normales puede colapsar cuando el flujo se acelera.
Antes de una temporada de mayor demanda conviene revisar capacidad de recepción, zonas de staging, rutas internas, posiciones críticas, tiempos de reposición, disponibilidad de equipos, dotación de picking y estado físico de racks y sistemas de almacenamiento.
También conviene hacer ejercicios de capacidad.
¿Qué ocurre si el volumen aumenta 20%?
¿Dónde aparece la primera cola?
¿En recepción? ¿Almacenamiento? ¿Picking? ¿Surtido a línea? ¿Retorno de vacíos?
Este tipo de análisis permite identificar el cuello de botella antes de que el incremento de demanda lo haga visible de la peor manera.
JIT no significa operar sin margen. Significa conocer dónde se necesita ese margen y controlar su uso.
El JIT no es solo para los días normales. Debe resistir también los días de alta demanda.
Conclusión: el almacén también produce
Just-in-Time no es una filosofía aislada de manufactura. Requiere que proveedores, recepción, inventario, preparación, transporte interno y línea trabajen con una misma lógica de tiempo y consumo.
En la manufactura mexicana, el almacén puede convertirse en una ventaja operacional o en un pasivo silencioso.
Tener inventario no garantiza disponibilidad.
Tener espacio no garantiza flujo.
Tener tecnología no garantiza sincronización.
La pregunta es: ¿cómo está alimentando hoy tu almacén a la línea de producción?
¿Opera verdaderamente bajo JIT o sigue dependiendo de JIC (Just in Case) para cubrir problemas que el proceso todavía no ha resuelto?
Si quieres identificar dónde se rompe la sincronización entre tu CEDIS y producción, en DEVA podemos realizar un diagnóstico de flujo, layout y abastecimiento a línea para detectar oportunidades de mejora antes de que se conviertan en paros, urgencias o inventario excesivo.
¿Tu operación está trabajando realmente Just-in-Time o todavía depende del “por si acaso”?
¿Listo para optimizar tu almacén?
Habla con un experto DEVA y recibe una asesoría personalizada sin costo.